產品分類
產品分類
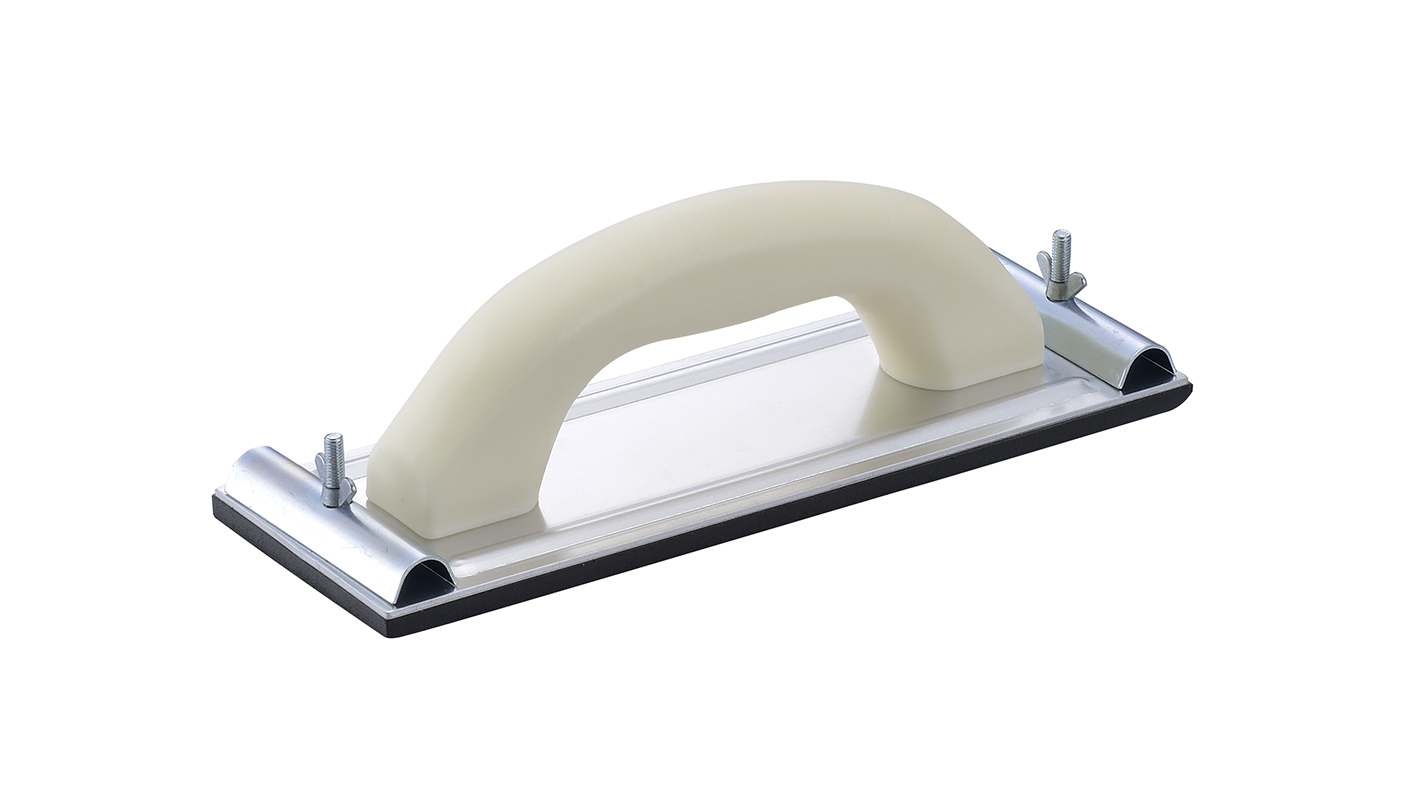
鋁製手動砂磨器(Aluminum Hand Sander)
產品編號:301090 — 80mm × 235mm
鋁製手動砂磨器是一款手持式砂紙夾持工具,用來以人工方式整平已乾燥的批土與灰泥面。
它的工序位置在石膏板與粉刷流程的最末段:接縫與面層批土完全固化之後,本工具帶著磨料在牆面或天花板上移動,磨除鏝刀痕、接縫隆起與搭接痕,讓表面能承接油漆、壁紙或裝飾塗層而不讓這些缺陷透出來。
它用於已批土面的手動研磨,並補足長桿砂磨器(pole sander)碰不到的邊緣、陽角與小面積。
理全將本品列於 Float 分組,單一尺寸:301090,80mm × 235mm。具有鋁製底板,上方為乳白色弓形握把,底板兩端各有一組金屬夾條與一顆翼形螺絲,也就是只有一種砂紙固定方式,不是三種。
粉刷與輕隔間收尾是濕作業。手動砂磨器會跟濕海綿一起放在桶裡、會被放在新批土上、會被丟進不乾燥的車廂。碳鋼底板在這個循環裡,鍍層第一道刮痕就是鏽的起點,而生鏽的底板會把痕跡轉印到即將上漆的表面上。鋁底板不生鏽,不會把鏽痕轉印到待塗裝面。
頭頂作業最能感受工具重量:作業者要把工具舉過肩、往上施壓,每一克都感受得到。鋁板能以比鋼輕的重量提供板面剛性。
手動打磨真正的失敗模式不是刮痕,是磨出凹碟。板面一旦有彈性或被壓彎,壓力就集中在一點,砂磨器會磨出一個凹陷,上漆後用斜光一照就現形。剛性鋁板在整個 235mm 長度上維持一個平整的基準面,讓壓力分散到整張砂紙上,工具是在削高點而不是追著表面跑。
固定方式有三種:夾持、魔鬼氈、噴膠,但一支工具只有其中一種。301090 是夾持式:底板兩端各有一組金屬夾條與一顆翼形螺絲。
這代表買家不被綁定專用耗材,任何能裁成約 80×235mm 並摺邊的砂紙或砂網都能夾上去,包括標準張裁下來的餘料。魔鬼氈式換紙較快,但必須買相容的專用砂紙。
長桿砂磨器把開闊牆面掃得很快,然後在每一個邊都停下來。手動砂磨器就是把長桿機留下的部分收尾:邊緣、陽角、小面積。這是工地上真實的分工;而 80×235mm 位於本類的窄端,正好是窗側、門窗之間與局部修補所在的位置。
手動砂磨器只在整平材料完全固化之後使用。在尚未硬化的批土上打磨會讓磨料塞滿濕石膏、把表面撕開,並浪費一張砂紙。
| 材料 | 打磨前等待時間 | 說明 |
|---|---|---|
| 石膏接縫批土(乾燥型) | 塗抹後至少 24 小時,視環境而定 | 低溫、高濕或厚填處需更久 |
| 凝結型批土與其他灰泥 | 依製造商說明,完全乾燥或硬化後 | , |
| 厚塗或多層堆疊 | 需比上述再多留時間 | 。 |
開工前的固化測試。 用一塊用過的砂紙輕觸表面。若磨料堵塞或發黏,表示尚未固化,停手再等。這動作花十秒,省下一張砂紙和一次返工。
| 情境 | 適用本工具? | 做法 |
|---|---|---|
| 已固化批土,平面牆或天花板 | 是 | 夾 120–150 目,以彎曲筆觸作業 |
| Level 5 薄批面、上漆前處理 | 是 | 由 150 起,升 180,再升 220 |
| 長桿機作業後的邊緣、陽角、窗側、小修補 | 是,這正是手動砂磨器的專屬角色 | 處理長桿機搆不到的部位 |
| 內角與小圓弧 | 否,改用海綿砂塊或摺疊砂紙 | 剛性板會只削到轉角的一個面 |
| 表面仍軟或會黏住砂紙 | 否 | 等待完全固化並重新測試 |
| 去除厚批土或流掛 | 謹慎使用 | 先用 80–100 把隆起削平,再逐級往細粒度回升 |
| 步驟 | 動作 | 細節 |
|---|---|---|
| 1 | 選粒度 | 厚批土 80–100;一般整平由 120 起;中間整平 150;可上漆飾面 180–220 |
| 2 | 摺砂紙 | 沿短邊摺一次做出加固邊:這道邊才是進夾條的邊,也是砂紙不會在夾條處撕裂的原因 |
| 3 | 夾第一端 | 把摺邊塞進底板一端的夾條下,鎖緊翼形螺絲 |
| 4 | 繃緊後夾第二端 | 把砂紙橫拉繃緊,再夾另一端。兩端都必須牢固卡進夾具,否則使用中會滑動 |
| 5 | 確認平整 | 砂紙必須平整無皺褶。一道皺褶會變成一道稜線,一道稜線會變成一條刮痕 |
| 6 | 驗證平貼 | 把裝好的砂磨器壓在已知平坦的表面上,確認整個板面都有接觸。任何翹起的角落都會在牆上挖出痕跡 |
| 7 | 以彎曲筆觸打磨 | 板面平貼表面,以畫圈、8 字或彎曲動作作業。不要在同一處反覆單向研磨,那會留下方向性刮痕與凹陷,上漆後會現形 |
| 8 | 壓力保持輕至中等 | 讓磨料自己切削。過度施壓會挖出凹痕,也讓砂紙磨損更快 |
| 9 | 用掌心承載 | 以掌心壓在握把上施力,而不是用手指,讓負載分散到整片板面 |
| 10 | 邊做邊檢查 | 用乾淨的手掌滑過表面,並用斜光(低角度打向牆面的燈)找出手感沒摸出來的部分 |
關於筆觸方向。 開闊面用畫圈或彎曲動作,因為反覆單向研磨會留下明顯刮痕。順著膠帶接縫或螺絲頭處,用短距離、等壓的前後推拉,方向順著接縫長度走、不要橫越接縫。
一次不要跳超過一級粒度。每一級的任務就是磨掉前一級留下的刮痕;跳太多,粗粒度的刮痕會留在漆膜底下。
Level 5 的建議依同一邏輯,只是起點更細:由 150 起步,升至 180,再升 220,且每一級都要檢查,不要直接跳到最細。
打磨石膏板與接縫批土會產生含石膏與結晶矽(crystalline silica)的粉塵;長期吸入有害,必須採取控制措施。
Level 5 飾面是石膏板批土的最高等級,通常指定用於亮光或半亮光漆、嚴苛的側光照明條件以及高品質室內飾面。
Level 5 薄批層乾燥後,手動打磨是取得可上漆表面的標準做法,因為它去除的材料極少,且揚塵遠低於電動打磨。由 150 目起步,逐級升至 180、220,每一遍都檢查。
301090 的 80mm 寬度在開闊牆面上比寬板慢,但在周邊、開口周圍與最後的補磨上正是對的工具。
在貼壁紙、上漆或做紋理塗層之前,手動砂磨器負責磨除鏝刀痕、接縫隆起與細微不平:這些若不處理,裝修完成後仍會透出來。這是本工具的核心商業用途,也是它位於接縫工序最末端的原因。壁紙與亮光漆最不寬容;平光漆遮蓋較多,但斜光一照仍會找出漏掉的稜線。
問:301090 要用什麼砂紙?怎麼固定?
答:板面 80 × 235mm,所以用寬約 80mm、長至少 235mm 的砂紙或砂網條,另加摺邊餘量。
它是純夾持式:板子兩端各有金屬夾條和一顆翼形螺絲,把紙摺好、塞進一側夾條底下、拉過板面,再夾住另一端。任何裁成合適大小的砂紙或網紙都能夾,沒有專用耗材。
問:一開始該用幾號砂紙?
答:一般整平乾燥的批土用 120 號,中間階段用 150 號,要做到可上漆的表面用 180–220 號。80–100 號只用來磨掉厚的堆積,之後再逐號往細的磨回來。
問:磨出刮痕或凹坑,或砂紙一直堵塞,是哪裡不對?
答:刮痕代表砂紙太粗或壓力太大:換細一級的砂紙,讓砂粒自己切削,並用弧形而非同方向重複的動作。
凹坑是壓力集中在一點,或板子不再平整,所以要持續移動,並用直尺檢查板面。砂紙堵塞表示表面還沒完全乾透,請等一等;如果確定乾透了,就換成網狀砂紙。
問:砂紙在夾條處滑掉或撕裂,板子會生鏽嗎?
答:在兩端被夾住的邊各摺一次,兩端完全塞進夾條,並均勻鎖緊。在沒有摺邊的邊上鎖太緊會撕破紙,夾條螺紋裡有乾掉的批土則會讓紙滑掉。收納時要保持乾燥。
問:它和同系列 Float 的魔鬼氈海綿鏝板 611685 有什麼不同?
答:兩者做的是完全不同的事。301090 用夾持的砂紙磨乾燥、已硬化的表面;611685 搭配可更換的魔鬼氈海綿墊做濕作業。表面還是濕的時候,301090 不是合適的工具。
| 屬性 | 規格 |
|---|---|
| 料號 | 301090 |
| 尺寸 | 80mm × 235mm |
| 英制換算 | ≈3-1/8" × 9-1/4"(1" = 25.4mm) |
| 產品分組 | Float,Professional Tools |
| 系列尺寸數 | 一款,本系列無第二尺寸 |
| 屬性 | 規格 |
|---|---|
| 底板材質 | 鋁 |
| 板面形式 | 整個工作面平整剛性 |
| 屬性 | 規格 |
|---|---|
| 握把型式 | 乳白色弓形握把 |
| 握持形式 | 跨越底板的拱形,以掌心承載 |
| 屬性 | 規格 |
|---|---|
| 301090 的固定方式 | 僅夾持式,底板兩端各一組金屬夾條與一顆翼形螺絲 |
| 夾持螺絲 | 每端一顆翼形螺絲,共兩顆 |
| 可裝磨料尺寸 | ≈80 × 235mm 砂紙或砂網條,另加摺邊餘量 |
| 魔鬼氈面 | 本型號無 |
| 背膠式磨料 | 非本型號設計之固定方式 |
| 是否相容砂網 | 是,砂網以同一方式夾持 |
301090 是剛性鋁板。這對平面作業是正解,對曲面作業是錯的。以下為不同產品,不是本型號的配件。
| 背板類型 | 最適用途 | 特性 |
|---|---|---|
| 剛性鋁板(301090) | 平面石膏板修補、上漆前最終處理、天花板 | 平整剛性板面、輕量 |
| 柔性/海綿背板 | 曲面、圓弧、拱頂、轉角 | 順著輕微起伏走、切削性較溫和;轉角與細部通常改用海綿砂塊或摺疊砂紙,而非剛性砂磨器 |
| 混合型(中心硬、邊緣軟) | 通用用途 | 兼顧控制力與貼合曲面 |
| 飾面階段 | 粒度 | 作用 |
|---|---|---|
| 厚批土/隆起去除 | 80–100 | 快速去除材料;留下必須再細磨掉的明顯刮痕 |
| 初步整平 | 120 | 乾燥批土的標準起始粒度 |
| 中間整平 | 150 | 切削率與飾面品質的平衡點;一般接縫與螺絲頭處理的常用粒度 |
| 可上漆飾面 | 180–220 | 去除量極小;做出可直接上底漆的表面 |
有量的工程值得考慮砂網:開孔讓石膏粉塵穿過而不是卡在磨料上,比砂紙不易堵塞。
理全 Aluminum Hand Sander 的完整料號對照。
| 料號 | 尺寸 | 公制 | 英制(1" = 25.4mm) | 底板材質 | 握把 |
|---|---|---|---|---|---|
| 301090 | 80mm × 235mm | 80 × 235mm | ≈3-1/8" × 9-1/4" | 鋁 | 乳白色弓形握把 |
鋁製手動砂磨器為單一料號型號,本系列無第二尺寸。
| 料號 | 品名 | 尺寸 | 工作面 |
|---|---|---|---|
| 611701 | Rubber Grout Float | 95mm × 245mm | 藍色橡膠墊,白色拱形握把 |
| 301090 | Aluminum Hand Sander | 80mm × 235mm | 鋁板+兩端夾條 |
| 611685 | Hook-and-Loop Sponge Float | 130mm × 270mm | 魔鬼氈鉤面底板,可換海綿墊,綠色握把 |
| 611686 | Sponge Float | 130mm × 305mm | 沖孔底板上的海綿墊,藍色握把 |
| 特徵 | Aluminum Hand Sander(301090) | Hook-and-Loop Sponge Float(611685) | Rubber Grout Float(611701) |
|---|---|---|---|
| 作業性質 | 磨削已乾燥固化的表面 | 沾水搓洗表面,或承載研磨/刷洗墊 | 壓實並刮除多餘濕填縫料 |
| 工作面 | 剛性鋁板 | 魔鬼氈鉤面,可換墊 | 橡膠墊 |
| 耗材 | 夾持式砂紙或砂網 | 海綿或墊片,魔鬼氈固定 | 無,橡膠本身即工作面 |
| 工序時機 | 批土固化之後 | 濕作業階段或其後 | 填縫料仍可施作時 |
| 尺寸 | 80 × 235mm | 130 × 270mm | 95 × 245mm |
買家經常混用這幾款。表面若還是濕的,本品不是那支工具。
鋁製手動砂磨器(Aluminum Hand Sander)
產品編號:301090 — 80mm × 235mm
鋁製手動砂磨器是一款手持式砂紙夾持工具,用來以人工方式整平已乾燥的批土與灰泥面。
它的工序位置在石膏板與粉刷流程的最末段:接縫與面層批土完全固化之後,本工具帶著磨料在牆面或天花板上移動,磨除鏝刀痕、接縫隆起與搭接痕,讓表面能承接油漆、壁紙或裝飾塗層而不讓這些缺陷透出來。
它用於已批土面的手動研磨,並補足長桿砂磨器(pole sander)碰不到的邊緣、陽角與小面積。
理全將本品列於 Float 分組,單一尺寸:301090,80mm × 235mm。具有鋁製底板,上方為乳白色弓形握把,底板兩端各有一組金屬夾條與一顆翼形螺絲,也就是只有一種砂紙固定方式,不是三種。
粉刷與輕隔間收尾是濕作業。手動砂磨器會跟濕海綿一起放在桶裡、會被放在新批土上、會被丟進不乾燥的車廂。碳鋼底板在這個循環裡,鍍層第一道刮痕就是鏽的起點,而生鏽的底板會把痕跡轉印到即將上漆的表面上。鋁底板不生鏽,不會把鏽痕轉印到待塗裝面。
頭頂作業最能感受工具重量:作業者要把工具舉過肩、往上施壓,每一克都感受得到。鋁板能以比鋼輕的重量提供板面剛性。
手動打磨真正的失敗模式不是刮痕,是磨出凹碟。板面一旦有彈性或被壓彎,壓力就集中在一點,砂磨器會磨出一個凹陷,上漆後用斜光一照就現形。剛性鋁板在整個 235mm 長度上維持一個平整的基準面,讓壓力分散到整張砂紙上,工具是在削高點而不是追著表面跑。
固定方式有三種:夾持、魔鬼氈、噴膠,但一支工具只有其中一種。301090 是夾持式:底板兩端各有一組金屬夾條與一顆翼形螺絲。
這代表買家不被綁定專用耗材,任何能裁成約 80×235mm 並摺邊的砂紙或砂網都能夾上去,包括標準張裁下來的餘料。魔鬼氈式換紙較快,但必須買相容的專用砂紙。
長桿砂磨器把開闊牆面掃得很快,然後在每一個邊都停下來。手動砂磨器就是把長桿機留下的部分收尾:邊緣、陽角、小面積。這是工地上真實的分工;而 80×235mm 位於本類的窄端,正好是窗側、門窗之間與局部修補所在的位置。
手動砂磨器只在整平材料完全固化之後使用。在尚未硬化的批土上打磨會讓磨料塞滿濕石膏、把表面撕開,並浪費一張砂紙。
| 材料 | 打磨前等待時間 | 說明 |
|---|---|---|
| 石膏接縫批土(乾燥型) | 塗抹後至少 24 小時,視環境而定 | 低溫、高濕或厚填處需更久 |
| 凝結型批土與其他灰泥 | 依製造商說明,完全乾燥或硬化後 | , |
| 厚塗或多層堆疊 | 需比上述再多留時間 | 。 |
開工前的固化測試。 用一塊用過的砂紙輕觸表面。若磨料堵塞或發黏,表示尚未固化,停手再等。這動作花十秒,省下一張砂紙和一次返工。
| 情境 | 適用本工具? | 做法 |
|---|---|---|
| 已固化批土,平面牆或天花板 | 是 | 夾 120–150 目,以彎曲筆觸作業 |
| Level 5 薄批面、上漆前處理 | 是 | 由 150 起,升 180,再升 220 |
| 長桿機作業後的邊緣、陽角、窗側、小修補 | 是,這正是手動砂磨器的專屬角色 | 處理長桿機搆不到的部位 |
| 內角與小圓弧 | 否,改用海綿砂塊或摺疊砂紙 | 剛性板會只削到轉角的一個面 |
| 表面仍軟或會黏住砂紙 | 否 | 等待完全固化並重新測試 |
| 去除厚批土或流掛 | 謹慎使用 | 先用 80–100 把隆起削平,再逐級往細粒度回升 |
| 步驟 | 動作 | 細節 |
|---|---|---|
| 1 | 選粒度 | 厚批土 80–100;一般整平由 120 起;中間整平 150;可上漆飾面 180–220 |
| 2 | 摺砂紙 | 沿短邊摺一次做出加固邊:這道邊才是進夾條的邊,也是砂紙不會在夾條處撕裂的原因 |
| 3 | 夾第一端 | 把摺邊塞進底板一端的夾條下,鎖緊翼形螺絲 |
| 4 | 繃緊後夾第二端 | 把砂紙橫拉繃緊,再夾另一端。兩端都必須牢固卡進夾具,否則使用中會滑動 |
| 5 | 確認平整 | 砂紙必須平整無皺褶。一道皺褶會變成一道稜線,一道稜線會變成一條刮痕 |
| 6 | 驗證平貼 | 把裝好的砂磨器壓在已知平坦的表面上,確認整個板面都有接觸。任何翹起的角落都會在牆上挖出痕跡 |
| 7 | 以彎曲筆觸打磨 | 板面平貼表面,以畫圈、8 字或彎曲動作作業。不要在同一處反覆單向研磨,那會留下方向性刮痕與凹陷,上漆後會現形 |
| 8 | 壓力保持輕至中等 | 讓磨料自己切削。過度施壓會挖出凹痕,也讓砂紙磨損更快 |
| 9 | 用掌心承載 | 以掌心壓在握把上施力,而不是用手指,讓負載分散到整片板面 |
| 10 | 邊做邊檢查 | 用乾淨的手掌滑過表面,並用斜光(低角度打向牆面的燈)找出手感沒摸出來的部分 |
關於筆觸方向。 開闊面用畫圈或彎曲動作,因為反覆單向研磨會留下明顯刮痕。順著膠帶接縫或螺絲頭處,用短距離、等壓的前後推拉,方向順著接縫長度走、不要橫越接縫。
一次不要跳超過一級粒度。每一級的任務就是磨掉前一級留下的刮痕;跳太多,粗粒度的刮痕會留在漆膜底下。
Level 5 的建議依同一邏輯,只是起點更細:由 150 起步,升至 180,再升 220,且每一級都要檢查,不要直接跳到最細。
打磨石膏板與接縫批土會產生含石膏與結晶矽(crystalline silica)的粉塵;長期吸入有害,必須採取控制措施。
Level 5 飾面是石膏板批土的最高等級,通常指定用於亮光或半亮光漆、嚴苛的側光照明條件以及高品質室內飾面。
Level 5 薄批層乾燥後,手動打磨是取得可上漆表面的標準做法,因為它去除的材料極少,且揚塵遠低於電動打磨。由 150 目起步,逐級升至 180、220,每一遍都檢查。
301090 的 80mm 寬度在開闊牆面上比寬板慢,但在周邊、開口周圍與最後的補磨上正是對的工具。
在貼壁紙、上漆或做紋理塗層之前,手動砂磨器負責磨除鏝刀痕、接縫隆起與細微不平:這些若不處理,裝修完成後仍會透出來。這是本工具的核心商業用途,也是它位於接縫工序最末端的原因。壁紙與亮光漆最不寬容;平光漆遮蓋較多,但斜光一照仍會找出漏掉的稜線。
問:301090 要用什麼砂紙?怎麼固定?
答:板面 80 × 235mm,所以用寬約 80mm、長至少 235mm 的砂紙或砂網條,另加摺邊餘量。
它是純夾持式:板子兩端各有金屬夾條和一顆翼形螺絲,把紙摺好、塞進一側夾條底下、拉過板面,再夾住另一端。任何裁成合適大小的砂紙或網紙都能夾,沒有專用耗材。
問:一開始該用幾號砂紙?
答:一般整平乾燥的批土用 120 號,中間階段用 150 號,要做到可上漆的表面用 180–220 號。80–100 號只用來磨掉厚的堆積,之後再逐號往細的磨回來。
問:磨出刮痕或凹坑,或砂紙一直堵塞,是哪裡不對?
答:刮痕代表砂紙太粗或壓力太大:換細一級的砂紙,讓砂粒自己切削,並用弧形而非同方向重複的動作。
凹坑是壓力集中在一點,或板子不再平整,所以要持續移動,並用直尺檢查板面。砂紙堵塞表示表面還沒完全乾透,請等一等;如果確定乾透了,就換成網狀砂紙。
問:砂紙在夾條處滑掉或撕裂,板子會生鏽嗎?
答:在兩端被夾住的邊各摺一次,兩端完全塞進夾條,並均勻鎖緊。在沒有摺邊的邊上鎖太緊會撕破紙,夾條螺紋裡有乾掉的批土則會讓紙滑掉。收納時要保持乾燥。
問:它和同系列 Float 的魔鬼氈海綿鏝板 611685 有什麼不同?
答:兩者做的是完全不同的事。301090 用夾持的砂紙磨乾燥、已硬化的表面;611685 搭配可更換的魔鬼氈海綿墊做濕作業。表面還是濕的時候,301090 不是合適的工具。
| 屬性 | 規格 |
|---|---|
| 料號 | 301090 |
| 尺寸 | 80mm × 235mm |
| 英制換算 | ≈3-1/8" × 9-1/4"(1" = 25.4mm) |
| 產品分組 | Float,Professional Tools |
| 系列尺寸數 | 一款,本系列無第二尺寸 |
| 屬性 | 規格 |
|---|---|
| 底板材質 | 鋁 |
| 板面形式 | 整個工作面平整剛性 |
| 屬性 | 規格 |
|---|---|
| 握把型式 | 乳白色弓形握把 |
| 握持形式 | 跨越底板的拱形,以掌心承載 |
| 屬性 | 規格 |
|---|---|
| 301090 的固定方式 | 僅夾持式,底板兩端各一組金屬夾條與一顆翼形螺絲 |
| 夾持螺絲 | 每端一顆翼形螺絲,共兩顆 |
| 可裝磨料尺寸 | ≈80 × 235mm 砂紙或砂網條,另加摺邊餘量 |
| 魔鬼氈面 | 本型號無 |
| 背膠式磨料 | 非本型號設計之固定方式 |
| 是否相容砂網 | 是,砂網以同一方式夾持 |
301090 是剛性鋁板。這對平面作業是正解,對曲面作業是錯的。以下為不同產品,不是本型號的配件。
| 背板類型 | 最適用途 | 特性 |
|---|---|---|
| 剛性鋁板(301090) | 平面石膏板修補、上漆前最終處理、天花板 | 平整剛性板面、輕量 |
| 柔性/海綿背板 | 曲面、圓弧、拱頂、轉角 | 順著輕微起伏走、切削性較溫和;轉角與細部通常改用海綿砂塊或摺疊砂紙,而非剛性砂磨器 |
| 混合型(中心硬、邊緣軟) | 通用用途 | 兼顧控制力與貼合曲面 |
| 飾面階段 | 粒度 | 作用 |
|---|---|---|
| 厚批土/隆起去除 | 80–100 | 快速去除材料;留下必須再細磨掉的明顯刮痕 |
| 初步整平 | 120 | 乾燥批土的標準起始粒度 |
| 中間整平 | 150 | 切削率與飾面品質的平衡點;一般接縫與螺絲頭處理的常用粒度 |
| 可上漆飾面 | 180–220 | 去除量極小;做出可直接上底漆的表面 |
有量的工程值得考慮砂網:開孔讓石膏粉塵穿過而不是卡在磨料上,比砂紙不易堵塞。
理全 Aluminum Hand Sander 的完整料號對照。
| 料號 | 尺寸 | 公制 | 英制(1" = 25.4mm) | 底板材質 | 握把 |
|---|---|---|---|---|---|
| 301090 | 80mm × 235mm | 80 × 235mm | ≈3-1/8" × 9-1/4" | 鋁 | 乳白色弓形握把 |
鋁製手動砂磨器為單一料號型號,本系列無第二尺寸。
| 料號 | 品名 | 尺寸 | 工作面 |
|---|---|---|---|
| 611701 | Rubber Grout Float | 95mm × 245mm | 藍色橡膠墊,白色拱形握把 |
| 301090 | Aluminum Hand Sander | 80mm × 235mm | 鋁板+兩端夾條 |
| 611685 | Hook-and-Loop Sponge Float | 130mm × 270mm | 魔鬼氈鉤面底板,可換海綿墊,綠色握把 |
| 611686 | Sponge Float | 130mm × 305mm | 沖孔底板上的海綿墊,藍色握把 |
| 特徵 | Aluminum Hand Sander(301090) | Hook-and-Loop Sponge Float(611685) | Rubber Grout Float(611701) |
|---|---|---|---|
| 作業性質 | 磨削已乾燥固化的表面 | 沾水搓洗表面,或承載研磨/刷洗墊 | 壓實並刮除多餘濕填縫料 |
| 工作面 | 剛性鋁板 | 魔鬼氈鉤面,可換墊 | 橡膠墊 |
| 耗材 | 夾持式砂紙或砂網 | 海綿或墊片,魔鬼氈固定 | 無,橡膠本身即工作面 |
| 工序時機 | 批土固化之後 | 濕作業階段或其後 | 填縫料仍可施作時 |
| 尺寸 | 80 × 235mm | 130 × 270mm | 95 × 245mm |
買家經常混用這幾款。表面若還是濕的,本品不是那支工具。

依據歐盟施行的個人資料保護法,我們致力於保護您的個人資料並提供您對個人資料的掌握。
按一下「全部接受」,代表您允許我們置放 Cookie 來提升您在本網站上的使用體驗、協助我們分析網站效能和使用狀況,以及讓我們投放相關聯的行銷內容。您可以在下方管理 Cookie 設定。 按一下「同意」即代表您同意採用目前的設定,更多資訊請瀏覽 隱私權聲明。