產品分類
產品分類
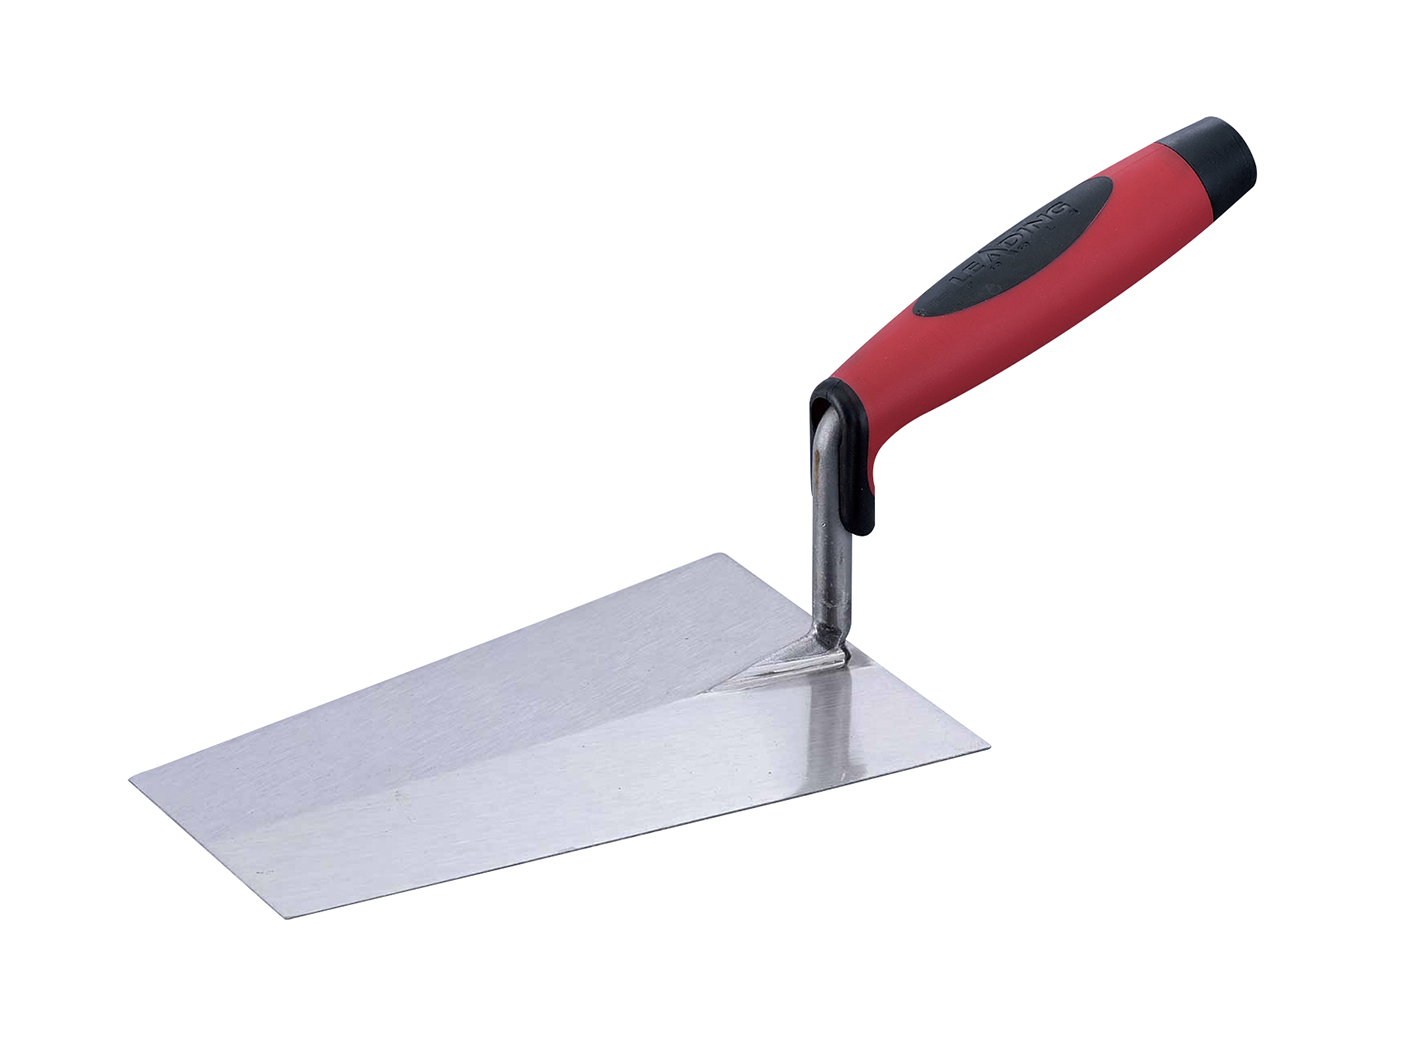
產品名稱: Bucket Trowel(水桶抹刀)
構造線別: CO2 Welding Carbon Steel(CO2 焊接碳鋼)
料號,七個尺寸: 202621(140mm)、203621(160mm)、204621(180mm)、205621(200mm)、206621(220mm)、207621(240mm)、208621(260mm)。
這是同一種刃型、同一種構造,只有刀身尺寸不同的一個產品家族。
七個料號同屬「Bucket Trowel/CO2 Welding Carbon Steel」這一條線,與 Forged in One-piece High Carbon Steel(一體鍛造高碳鋼)線、Spot Welding Stainless Steel(點焊不鏽鋼)線並列。
三條線同刃型,因此 Bucket Trowel 實際上是同一支工具的三階構造選單。
尺寸標示說明:標稱尺寸只以 mm 標示,沒有英吋值。本頁所有英吋數字都是以 1"=25.4mm 換算後加括號標示。
刀身為碳鋼、非拋光工作面;鍛造款水桶抹刀(204721F、205721F)則是拋光碳鋼刀身,因此在兩條線之間做選擇時,同時是在選構造,也是在選表面處理。
理全產品線中的其他構造: 同一刃型另有 一體鍛造高碳鋼 兩個尺寸:204721F(180mm)、205721F(200mm);以及 點焊不鏽鋼 同樣七個尺寸:202821(140mm)至 208821(260mm)。下方〈選購指南〉做三者比較,這是本產品的主要採購決策。
本產品的產品線名稱是「CO2 Welding Carbon Steel」。刀身與柄腳是分開的零件,以 CO2 焊接接合。這與同系列 204721F/205721F 採用的一體鍛造是兩種不同做法。
刀身是梯形:柄腳落點的跟部最寬,向前收窄至一道平直鈍口。這正是「cut-off blade」砌磚刀的幾何,專供大量撈料,也是它與費城型/倫敦型砌磚刀最關鍵的差別:後者保留尖形或漸縮刃尖,用於把砂漿精準塞入立縫。
由此直接推出三個結果,也就是買這個刃型而不是買砌磚刀的理由:
碳鋼刀身成本較低,用後必須擦乾並薄塗工具油,否則會生鏽,下方〈保養與維護〉那套流程不是可有可無的。理全產品線的不鏽鋼替代選項是點焊不鏽鋼線 202821–208821。
本線刀身是非拋光的工作面。
本線每個料號都配 BF21 軟膠握把,也就是理全砌磚刀系列通用的軟膠握把。
大量轉移,不是精準放置。 這支工具存在的目的,是用最少的動作把大量砂漿從桶或拌合槽移到托灰板、板面或工作面上。砌磚刀負責精準那一半,水桶抹刀負責量體那一半;兩者互補而非互相取代,多數師傅兩支都帶。
刃形是繞著桶設計的,不是繞著磚設計的。 鈍刃口讓刀身能沿桶壁下行、滿載上來,不會像尖頭鏝刀那樣卡在桶底圓角。
七個尺寸:理全產品線中最寬的選擇。 140mm 到 260mm、每 20mm 一階,代表刀身可以去配合容器與批量,而不是反過來。鍛造線只有兩個尺寸,CO2 焊接線與不鏽鋼線各有七個。依容器開口與取料量選擇刀身尺寸。
碳鋼刀身。 碳鋼刀身成本較低,用後必須擦乾並薄塗工具油,否則會生鏽。不鏽鋼替代選項是點焊不鏽鋼線(202821–208821)。
兼作拌合、修補與清桶工具。 除了撈料,同一片刀身也能來回折疊拌合小批量材料、把填補料壓進孔洞、在材料硬化前把殘料從表面與容器上刮掉。磁磚工程中還用來背塗磁磚、取用磁磚膠(thinset),以及掀起已鋪磁磚檢查背面覆蓋率。
非砌磚用途很常見。 這個刃型也用於外牆保溫(EWI)與粉刷工程,而不只是砌磚。
| 情境 | 適用? | 原因 |
|---|---|---|
| 把砂漿從桶或拌合槽移到托灰板、板面 | 是,主要用途 | 寬刃、鈍口就是為此而生 |
| 磚端塗漿(buttering) | 是 | 此刃型的次要用途之一 |
| 抹平、整平砂漿床 | 是 | 平直刃口可刮平 |
| 磁磚工程取用與背塗磁磚膠(thinset) | 是 | — |
| 刮淨桶壁或拌合槽殘料 | 是 | 回收材料、減輕清洗負擔 |
| 拌合小批量、填補孔洞 | 是 | 此刃型的次要用途 |
| 把砂漿精準塞入立縫/精細砌磚 | 否 | 請用尖頭砌磚刀;鈍刃口無法精準放置 |
| 面層修飾、抹光、收面 | 否 | 請用專用修飾鏝刀或粉刷鏝刀 |
| 敲、撬、打磚 | 否 | 請當勺子用,不要當鎚子用 |
| 步驟 | 動作 | 說明 |
|---|---|---|
| 1 | 決定角度 | 以約 30–45° 貼著桶壁切入砂漿 |
| 2 | 沿壁走 | 讓刃口順著桶壁弧度保持貼合,而不是往塑膠桶身刨進去 |
| 3 | 一次撈起 | 以單一平順動作向上撈,脫離砂漿時把刀身帶平以減少灑漏 |
| 4 | 搬運保持水平 | 滿載時保持水平;料是放在平刃上的,一傾斜就是損失 |
| 5 | 倒料 | 一次把料倒到托灰板、板面或砂漿床上,不要分次往外推 |
| 6 | 刮平 | 以平直刃口平貼刮平或刮除多餘材料 |
| 7 | 清桶 | 收工前用刃口沿桶壁繞一圈回收材料 |
桶是這支工具的主場。刃長要配合容器開口:填縫桶與小拌合槽用較短的刀身,較大的桶與拌合槽用較長的刀身。
有些工班從不直接從桶中撈料,而是先轉到托灰板上。那是一種正當的替代工法;採用該工法時,水桶抹刀的角色會從「桶到牆」變成「桶到托灰板」。而這仍然正是這支工具在做的事。
磁磚師傅用這個刃型把磁磚膠從桶中撈起、裝上齒形鏝刀、背塗磁磚,還有一個具體又實用的技巧:把剛鋪上的磁磚掀起來檢查背面,確認砂漿轉移與覆蓋率是否足夠。
在這個應用裡刀身同時當桶刮刀用,這在商業上有意義:黏在桶壁上的磁磚膠既是浪費的材料,也是更難清的殘料。
這類作業由小尺寸勝出:140mm(202621)與 160mm(203621)伸得進填縫桶與磁磚膠桶。
用於外牆保溫與粉刷工程時,依槽口與批量選擇尺寸。作業內容是把黏著劑或打底料從槽中取出、上到牆面或上到施作工具上;平直刃口在收工時把槽壁刮乾淨。
面層修飾:抹光、收面、封面,必須改用專用修飾鏝刀或粉刷鏝刀;這支工具是取料與轉移工具,不是修飾工具。
除了主要工作循環,同一片刀身也能來回折疊拌合少量材料、把填補料壓進孔洞、在殘料硬化前把它從表面與工具上刮掉。
問:水桶抹刀到底做什麼用?我還需要砌磚刀嗎?
答:它是用來從桶中撈取砂漿的寬刃工具,也可用於磚端塗漿與抹平。刀尖刻意做成鈍的,這樣才能插進桶裡、裝滿後提出來而不會戳到或卡住。
它不能取代砌磚刀:尖頭砌磚刀負責把砂漿精準塞進接縫,這是鈍刃口做不到的,多數師傅兩支都帶。
問:我該買哪個尺寸?
答:讓刀身配合容器。依容器開口與取料量選擇:填縫料桶、磁磚膠桶與狹窄空間選 140–160 mm,寬口槽與大批量選 220–260 mm,通用的中間尺寸選 180–200 mm。
問:碳鋼還是不鏽鋼?和鍛造版比起來如何?
答:碳鋼刀身成本較低,但用後必須清潔、擦乾並上油,否則會生鏽;不鏽鋼耐蝕性高、保養負擔低,含氯、海邊或長時間泡水仍可能出現鏽斑,用後以清水洗淨擦乾。
理全兩種材質都有同樣的七個尺寸:碳鋼 202621–208621,不鏽鋼 202821–208821。
鍛造版(204721F、205721F)刀身與柄腳間沒有接頭,本款 CO2 焊接版則有;請把它視為構造與尺寸供應的選擇,而不是好壞之分。
問:怎麼避免生鏽?如果刀身與柄腳之間鬆動怎麼辦?
答:生鏽幾乎都是因為濕著收、砂漿還沒清就收,或放在密閉潮濕的袋子裡,所以要及時沖洗、徹底擦乾、薄薄上油、收在乾燥處,並特別注意柄腳與刀身交接的凹處。
乾掉的砂漿用塑膠刮板或尼龍刷清除,不要用鋼絲刷或鋼刷輪。如果刀身與柄腳交接處開始鬆動,請停止使用,這種接合處無法在現場安全修復。
問:還能用在哪些工作上?
答:貼磁磚時,這種刀型可用來從桶中舀起薄膠泥、為齒形鏝刀上料、做磁磚背塗(在磁磚背面抹黏著劑)、把桶刮乾淨,以及翻起已貼的磁磚檢查背面覆蓋率;適用的尺寸是 140 mm、160 mm、180 mm(202621、203621、204621)。
它也可以用來取料並傳送粉刷料或外牆保溫系統的材料,但它不是收光用的鏝刀,最後一道面層請用專用的收光或粉刷鏝刀。
| 項目 | 規格 |
|---|---|
| 系列 | Brick Trowel 系列 |
| 產品線 | Bucket Trowel — CO2 焊接碳鋼 |
| 料號 | 202621、203621、204621、205621、206621、207621、208621 |
| 標稱尺寸 | 140、160、180、200、220、240、260mm |
| 該尺寸量測部位 | 刀身長度,僅標示為「Size」 |
| 構造 | 刀身與柄腳分件製作,以 CO2 焊接接合 |
| 刀身材質 | 碳鋼 |
| 刀身表面 | 碳鋼,非拋光工作面 |
| 刃型 | 梯形:跟部寬、平直鈍刃口(cut-off blade 型) |
| 柄腳 | 鋼製柄腳,焊接於刀身跟部 |
| 握把 | 軟膠握把,BF21 |
焊接的刀身:柄腳接點是操作者手部到砂漿之間的載重路徑,所以它是要檢查的位置(見下方〈保養與維護〉)。
| 面向 | CO2 焊接(202621–208621) | 一體鍛造(204721F、205721F) |
|---|---|---|
| 產品線名稱 | CO2 Welding Carbon Steel | Forged in One-piece High Carbon Steel |
| 刀身材質等級 | 碳鋼 | 拋光碳鋼 |
| 刀身與柄腳接合 | 焊接接點 | 無接點,一體成型 |
| 尺寸數 | 7 種(140–260mm) | 2 種(180mm、200mm) |
| 表面 | 非拋光工作面 | 拋光 |
| 適合情境 | 尺寸選擇最廣;桶內、拌合槽與粉刷作業 | 指定拋光刃面與無接點刀身,柄腳連接時 |
| 面向 | CO2 焊接碳鋼(202621–208621) | 點焊不鏽鋼(202821–208821) |
|---|---|---|
| 刀身材質 | 碳鋼 | 不鏽鋼 |
| 腐蝕行為 | 濕存會生鏽;每次使用後需清洗、擦乾、上油 | 耐蝕性高、保養負擔低、好清潔;用後清水洗淨擦乾 |
| 尺寸數 | 7 種(140–260mm) | 7 種(140–260mm) |
| 適合對象 | 能乾燥存放、確實保養的工具 | 濕作業工種、磁磚、沿海與高濕工地、無法確保每日上油的公用工具 |
材質應該跟著保養習慣走。碳鋼必須每天沖洗、擦乾、上油,否則會生鏽。
| 料號 | 尺寸 | 換算(1"=25.4mm) | 適用位置 |
|---|---|---|---|
| 202621 | 140mm | ≈5.5" | 小拌合槽、填縫桶、修補批量;最輕,最容易單手操作 |
| 203621 | 160mm | ≈6.3" | 侷促容器與狹窄作業 |
| 204621 | 180mm | ≈7.1" | 泛用中尺寸。 |
| 205621 | 200mm | ≈7.9" | 批量更大而滿載重量仍可控 |
| 206621 | 220mm | ≈8.7" | 拌合槽大量轉移 |
| 207621 | 240mm | ≈9.4" | 較大的桶與拌合槽;大批量 |
| 208621 | 260mm | ≈10.2" | 單次取料量最大;滿載時最重 |
尺寸怎麼選。 先配容器開口,再配批量;容器愈小或空間愈侷促就往下降一階,理由是操控性與重量。
| 構造 | 料號 | 尺寸 | 刀身材質 | 何時選它 |
|---|---|---|---|---|
| 一體鍛造高碳鋼 | 204721F、205721F | 180mm、200mm | 拋光碳鋼 | 買家要的是無接點的刀身,柄腳載重路徑與拋光刃面,且 180mm 或 200mm 剛好合用 |
| CO2 焊接碳鋼 | 202621–208621 | 140–260mm(7 種) | 碳鋼 | 需要鍛造線沒有的尺寸,且願意保養碳鋼 |
| 點焊不鏽鋼 | 202821–208821 | 140–260mm(7 種) | 不鏽鋼 | 工具會長期處於潮濕狀態:磁磚、粉刷、EWI、沿海工地,或無法要求保養紀律 |
這裡其實同時在做兩個可以拆開的決定:構造(鍛造 vs 焊接)與材質(碳鋼 vs 不鏽鋼)。本頁列出的是產品線內現有的組合;同時想要無接點刀身與抗鏽的買家,請洽業務討論需求。
本線標配 BF21 軟膠握把。可依需求更換握把,請洽業務。
CO2 焊接碳鋼 Bucket Trowel 的完整料號與尺寸對照。
| 料號 | 尺寸 | 換算(1"=25.4mm) | 刀身材質 | 構造 | 握把 |
|---|---|---|---|---|---|
| 202621 | 140mm | ≈5.5" | 碳鋼 | CO2 焊接 | 軟膠握把,BF21 |
| 203621 | 160mm | ≈6.3" | 碳鋼 | CO2 焊接 | 軟膠握把,BF21 |
| 204621 | 180mm | ≈7.1" | 碳鋼 | CO2 焊接 | 軟膠握把,BF21 |
| 205621 | 200mm | ≈7.9" | 碳鋼 | CO2 焊接 | 軟膠握把,BF21 |
| 206621 | 220mm | ≈8.7" | 碳鋼 | CO2 焊接 | 軟膠握把,BF21 |
| 207621 | 240mm | ≈9.4" | 碳鋼 | CO2 焊接 | 軟膠握把,BF21 |
| 208621 | 260mm | ≈10.2" | 碳鋼 | CO2 焊接 | 軟膠握把,BF21 |
七個料號,即本線全部。
同刃型的相關料號: 一體鍛造高碳鋼:204721F(180mm)、205721F(200mm)。
點焊不鏽鋼:202821(140mm)、203821(160mm)、204821(180mm)、205821(200mm)、206821(220mm)、207821(240mm)、208821(260mm)。
碳鋼鏝刀需要以下步驟:盡快清洗、徹底擦乾、上薄油後存放。
| 步驟 | 動作 | 為什麼重要 |
|---|---|---|
| 1 | 趁砂漿未硬化前清洗 | 碳鋼上乾固的砂漿極難清除且會蝕刻表面 |
| 2 | 特別清潔刀身:柄腳接點 | 焊接接點最難清,殘料留在這裡傷害也最大 |
| 3 | 徹底擦乾 | 碳鋼殘留水分會產生閃鏽 |
| 4 | 塗上薄層防鏽油 | 隔絕水氣,避免裸鋼接觸潮濕 |
| 5 | 乾燥存放,不要塞進潮濕密閉袋 | 密閉潮濕存放是隔夜生鏽的典型原因 |
乾掉的砂漿用塑膠刮板或尼龍刷清除,不要用鋼絲刷或鋼刷輪(會刮傷刀面;不鏽鋼沾上鐵屑也會生鏽)。
碳鋼刀身成本較低,但需要上述那套流程。如果生鏽一再發生,可考慮不鏽鋼替代款 202821–208821,它耐蝕性高、保養負擔低。
由構造直接推出的實務要點:
刀身:柄腳焊道是本構造的載重路徑,也是正確的檢查點。
| 檢查項目 | 正常 | 出現以下狀況即停用 |
|---|---|---|
| 外觀 | 焊線乾淨 | 任何自焊線延伸出去的裂紋 |
| 鬆動 | 手壓時刀身與柄腳無相對位移 | 刀身相對柄腳晃動或位移 |
| 輪廓 | 焊道到刀身過渡平滑 | 焊道處有唇口或段差,指甲刮過會卡 |
| 腐蝕 | 輕微表面氧化 | 焊接區出現點蝕或活性鏽蝕 |
已經開始鬆動或龜裂的接點無法在現場安全修復,請直接更換。
產品名稱: Bucket Trowel(水桶抹刀)
構造線別: CO2 Welding Carbon Steel(CO2 焊接碳鋼)
料號,七個尺寸: 202621(140mm)、203621(160mm)、204621(180mm)、205621(200mm)、206621(220mm)、207621(240mm)、208621(260mm)。
這是同一種刃型、同一種構造,只有刀身尺寸不同的一個產品家族。
七個料號同屬「Bucket Trowel/CO2 Welding Carbon Steel」這一條線,與 Forged in One-piece High Carbon Steel(一體鍛造高碳鋼)線、Spot Welding Stainless Steel(點焊不鏽鋼)線並列。
三條線同刃型,因此 Bucket Trowel 實際上是同一支工具的三階構造選單。
尺寸標示說明:標稱尺寸只以 mm 標示,沒有英吋值。本頁所有英吋數字都是以 1"=25.4mm 換算後加括號標示。
刀身為碳鋼、非拋光工作面;鍛造款水桶抹刀(204721F、205721F)則是拋光碳鋼刀身,因此在兩條線之間做選擇時,同時是在選構造,也是在選表面處理。
理全產品線中的其他構造: 同一刃型另有 一體鍛造高碳鋼 兩個尺寸:204721F(180mm)、205721F(200mm);以及 點焊不鏽鋼 同樣七個尺寸:202821(140mm)至 208821(260mm)。下方〈選購指南〉做三者比較,這是本產品的主要採購決策。
本產品的產品線名稱是「CO2 Welding Carbon Steel」。刀身與柄腳是分開的零件,以 CO2 焊接接合。這與同系列 204721F/205721F 採用的一體鍛造是兩種不同做法。
刀身是梯形:柄腳落點的跟部最寬,向前收窄至一道平直鈍口。這正是「cut-off blade」砌磚刀的幾何,專供大量撈料,也是它與費城型/倫敦型砌磚刀最關鍵的差別:後者保留尖形或漸縮刃尖,用於把砂漿精準塞入立縫。
由此直接推出三個結果,也就是買這個刃型而不是買砌磚刀的理由:
碳鋼刀身成本較低,用後必須擦乾並薄塗工具油,否則會生鏽,下方〈保養與維護〉那套流程不是可有可無的。理全產品線的不鏽鋼替代選項是點焊不鏽鋼線 202821–208821。
本線刀身是非拋光的工作面。
本線每個料號都配 BF21 軟膠握把,也就是理全砌磚刀系列通用的軟膠握把。
大量轉移,不是精準放置。 這支工具存在的目的,是用最少的動作把大量砂漿從桶或拌合槽移到托灰板、板面或工作面上。砌磚刀負責精準那一半,水桶抹刀負責量體那一半;兩者互補而非互相取代,多數師傅兩支都帶。
刃形是繞著桶設計的,不是繞著磚設計的。 鈍刃口讓刀身能沿桶壁下行、滿載上來,不會像尖頭鏝刀那樣卡在桶底圓角。
七個尺寸:理全產品線中最寬的選擇。 140mm 到 260mm、每 20mm 一階,代表刀身可以去配合容器與批量,而不是反過來。鍛造線只有兩個尺寸,CO2 焊接線與不鏽鋼線各有七個。依容器開口與取料量選擇刀身尺寸。
碳鋼刀身。 碳鋼刀身成本較低,用後必須擦乾並薄塗工具油,否則會生鏽。不鏽鋼替代選項是點焊不鏽鋼線(202821–208821)。
兼作拌合、修補與清桶工具。 除了撈料,同一片刀身也能來回折疊拌合小批量材料、把填補料壓進孔洞、在材料硬化前把殘料從表面與容器上刮掉。磁磚工程中還用來背塗磁磚、取用磁磚膠(thinset),以及掀起已鋪磁磚檢查背面覆蓋率。
非砌磚用途很常見。 這個刃型也用於外牆保溫(EWI)與粉刷工程,而不只是砌磚。
| 情境 | 適用? | 原因 |
|---|---|---|
| 把砂漿從桶或拌合槽移到托灰板、板面 | 是,主要用途 | 寬刃、鈍口就是為此而生 |
| 磚端塗漿(buttering) | 是 | 此刃型的次要用途之一 |
| 抹平、整平砂漿床 | 是 | 平直刃口可刮平 |
| 磁磚工程取用與背塗磁磚膠(thinset) | 是 | — |
| 刮淨桶壁或拌合槽殘料 | 是 | 回收材料、減輕清洗負擔 |
| 拌合小批量、填補孔洞 | 是 | 此刃型的次要用途 |
| 把砂漿精準塞入立縫/精細砌磚 | 否 | 請用尖頭砌磚刀;鈍刃口無法精準放置 |
| 面層修飾、抹光、收面 | 否 | 請用專用修飾鏝刀或粉刷鏝刀 |
| 敲、撬、打磚 | 否 | 請當勺子用,不要當鎚子用 |
| 步驟 | 動作 | 說明 |
|---|---|---|
| 1 | 決定角度 | 以約 30–45° 貼著桶壁切入砂漿 |
| 2 | 沿壁走 | 讓刃口順著桶壁弧度保持貼合,而不是往塑膠桶身刨進去 |
| 3 | 一次撈起 | 以單一平順動作向上撈,脫離砂漿時把刀身帶平以減少灑漏 |
| 4 | 搬運保持水平 | 滿載時保持水平;料是放在平刃上的,一傾斜就是損失 |
| 5 | 倒料 | 一次把料倒到托灰板、板面或砂漿床上,不要分次往外推 |
| 6 | 刮平 | 以平直刃口平貼刮平或刮除多餘材料 |
| 7 | 清桶 | 收工前用刃口沿桶壁繞一圈回收材料 |
桶是這支工具的主場。刃長要配合容器開口:填縫桶與小拌合槽用較短的刀身,較大的桶與拌合槽用較長的刀身。
有些工班從不直接從桶中撈料,而是先轉到托灰板上。那是一種正當的替代工法;採用該工法時,水桶抹刀的角色會從「桶到牆」變成「桶到托灰板」。而這仍然正是這支工具在做的事。
磁磚師傅用這個刃型把磁磚膠從桶中撈起、裝上齒形鏝刀、背塗磁磚,還有一個具體又實用的技巧:把剛鋪上的磁磚掀起來檢查背面,確認砂漿轉移與覆蓋率是否足夠。
在這個應用裡刀身同時當桶刮刀用,這在商業上有意義:黏在桶壁上的磁磚膠既是浪費的材料,也是更難清的殘料。
這類作業由小尺寸勝出:140mm(202621)與 160mm(203621)伸得進填縫桶與磁磚膠桶。
用於外牆保溫與粉刷工程時,依槽口與批量選擇尺寸。作業內容是把黏著劑或打底料從槽中取出、上到牆面或上到施作工具上;平直刃口在收工時把槽壁刮乾淨。
面層修飾:抹光、收面、封面,必須改用專用修飾鏝刀或粉刷鏝刀;這支工具是取料與轉移工具,不是修飾工具。
除了主要工作循環,同一片刀身也能來回折疊拌合少量材料、把填補料壓進孔洞、在殘料硬化前把它從表面與工具上刮掉。
問:水桶抹刀到底做什麼用?我還需要砌磚刀嗎?
答:它是用來從桶中撈取砂漿的寬刃工具,也可用於磚端塗漿與抹平。刀尖刻意做成鈍的,這樣才能插進桶裡、裝滿後提出來而不會戳到或卡住。
它不能取代砌磚刀:尖頭砌磚刀負責把砂漿精準塞進接縫,這是鈍刃口做不到的,多數師傅兩支都帶。
問:我該買哪個尺寸?
答:讓刀身配合容器。依容器開口與取料量選擇:填縫料桶、磁磚膠桶與狹窄空間選 140–160 mm,寬口槽與大批量選 220–260 mm,通用的中間尺寸選 180–200 mm。
問:碳鋼還是不鏽鋼?和鍛造版比起來如何?
答:碳鋼刀身成本較低,但用後必須清潔、擦乾並上油,否則會生鏽;不鏽鋼耐蝕性高、保養負擔低,含氯、海邊或長時間泡水仍可能出現鏽斑,用後以清水洗淨擦乾。
理全兩種材質都有同樣的七個尺寸:碳鋼 202621–208621,不鏽鋼 202821–208821。
鍛造版(204721F、205721F)刀身與柄腳間沒有接頭,本款 CO2 焊接版則有;請把它視為構造與尺寸供應的選擇,而不是好壞之分。
問:怎麼避免生鏽?如果刀身與柄腳之間鬆動怎麼辦?
答:生鏽幾乎都是因為濕著收、砂漿還沒清就收,或放在密閉潮濕的袋子裡,所以要及時沖洗、徹底擦乾、薄薄上油、收在乾燥處,並特別注意柄腳與刀身交接的凹處。
乾掉的砂漿用塑膠刮板或尼龍刷清除,不要用鋼絲刷或鋼刷輪。如果刀身與柄腳交接處開始鬆動,請停止使用,這種接合處無法在現場安全修復。
問:還能用在哪些工作上?
答:貼磁磚時,這種刀型可用來從桶中舀起薄膠泥、為齒形鏝刀上料、做磁磚背塗(在磁磚背面抹黏著劑)、把桶刮乾淨,以及翻起已貼的磁磚檢查背面覆蓋率;適用的尺寸是 140 mm、160 mm、180 mm(202621、203621、204621)。
它也可以用來取料並傳送粉刷料或外牆保溫系統的材料,但它不是收光用的鏝刀,最後一道面層請用專用的收光或粉刷鏝刀。
| 項目 | 規格 |
|---|---|
| 系列 | Brick Trowel 系列 |
| 產品線 | Bucket Trowel — CO2 焊接碳鋼 |
| 料號 | 202621、203621、204621、205621、206621、207621、208621 |
| 標稱尺寸 | 140、160、180、200、220、240、260mm |
| 該尺寸量測部位 | 刀身長度,僅標示為「Size」 |
| 構造 | 刀身與柄腳分件製作,以 CO2 焊接接合 |
| 刀身材質 | 碳鋼 |
| 刀身表面 | 碳鋼,非拋光工作面 |
| 刃型 | 梯形:跟部寬、平直鈍刃口(cut-off blade 型) |
| 柄腳 | 鋼製柄腳,焊接於刀身跟部 |
| 握把 | 軟膠握把,BF21 |
焊接的刀身:柄腳接點是操作者手部到砂漿之間的載重路徑,所以它是要檢查的位置(見下方〈保養與維護〉)。
| 面向 | CO2 焊接(202621–208621) | 一體鍛造(204721F、205721F) |
|---|---|---|
| 產品線名稱 | CO2 Welding Carbon Steel | Forged in One-piece High Carbon Steel |
| 刀身材質等級 | 碳鋼 | 拋光碳鋼 |
| 刀身與柄腳接合 | 焊接接點 | 無接點,一體成型 |
| 尺寸數 | 7 種(140–260mm) | 2 種(180mm、200mm) |
| 表面 | 非拋光工作面 | 拋光 |
| 適合情境 | 尺寸選擇最廣;桶內、拌合槽與粉刷作業 | 指定拋光刃面與無接點刀身,柄腳連接時 |
| 面向 | CO2 焊接碳鋼(202621–208621) | 點焊不鏽鋼(202821–208821) |
|---|---|---|
| 刀身材質 | 碳鋼 | 不鏽鋼 |
| 腐蝕行為 | 濕存會生鏽;每次使用後需清洗、擦乾、上油 | 耐蝕性高、保養負擔低、好清潔;用後清水洗淨擦乾 |
| 尺寸數 | 7 種(140–260mm) | 7 種(140–260mm) |
| 適合對象 | 能乾燥存放、確實保養的工具 | 濕作業工種、磁磚、沿海與高濕工地、無法確保每日上油的公用工具 |
材質應該跟著保養習慣走。碳鋼必須每天沖洗、擦乾、上油,否則會生鏽。
| 料號 | 尺寸 | 換算(1"=25.4mm) | 適用位置 |
|---|---|---|---|
| 202621 | 140mm | ≈5.5" | 小拌合槽、填縫桶、修補批量;最輕,最容易單手操作 |
| 203621 | 160mm | ≈6.3" | 侷促容器與狹窄作業 |
| 204621 | 180mm | ≈7.1" | 泛用中尺寸。 |
| 205621 | 200mm | ≈7.9" | 批量更大而滿載重量仍可控 |
| 206621 | 220mm | ≈8.7" | 拌合槽大量轉移 |
| 207621 | 240mm | ≈9.4" | 較大的桶與拌合槽;大批量 |
| 208621 | 260mm | ≈10.2" | 單次取料量最大;滿載時最重 |
尺寸怎麼選。 先配容器開口,再配批量;容器愈小或空間愈侷促就往下降一階,理由是操控性與重量。
| 構造 | 料號 | 尺寸 | 刀身材質 | 何時選它 |
|---|---|---|---|---|
| 一體鍛造高碳鋼 | 204721F、205721F | 180mm、200mm | 拋光碳鋼 | 買家要的是無接點的刀身,柄腳載重路徑與拋光刃面,且 180mm 或 200mm 剛好合用 |
| CO2 焊接碳鋼 | 202621–208621 | 140–260mm(7 種) | 碳鋼 | 需要鍛造線沒有的尺寸,且願意保養碳鋼 |
| 點焊不鏽鋼 | 202821–208821 | 140–260mm(7 種) | 不鏽鋼 | 工具會長期處於潮濕狀態:磁磚、粉刷、EWI、沿海工地,或無法要求保養紀律 |
這裡其實同時在做兩個可以拆開的決定:構造(鍛造 vs 焊接)與材質(碳鋼 vs 不鏽鋼)。本頁列出的是產品線內現有的組合;同時想要無接點刀身與抗鏽的買家,請洽業務討論需求。
本線標配 BF21 軟膠握把。可依需求更換握把,請洽業務。
CO2 焊接碳鋼 Bucket Trowel 的完整料號與尺寸對照。
| 料號 | 尺寸 | 換算(1"=25.4mm) | 刀身材質 | 構造 | 握把 |
|---|---|---|---|---|---|
| 202621 | 140mm | ≈5.5" | 碳鋼 | CO2 焊接 | 軟膠握把,BF21 |
| 203621 | 160mm | ≈6.3" | 碳鋼 | CO2 焊接 | 軟膠握把,BF21 |
| 204621 | 180mm | ≈7.1" | 碳鋼 | CO2 焊接 | 軟膠握把,BF21 |
| 205621 | 200mm | ≈7.9" | 碳鋼 | CO2 焊接 | 軟膠握把,BF21 |
| 206621 | 220mm | ≈8.7" | 碳鋼 | CO2 焊接 | 軟膠握把,BF21 |
| 207621 | 240mm | ≈9.4" | 碳鋼 | CO2 焊接 | 軟膠握把,BF21 |
| 208621 | 260mm | ≈10.2" | 碳鋼 | CO2 焊接 | 軟膠握把,BF21 |
七個料號,即本線全部。
同刃型的相關料號: 一體鍛造高碳鋼:204721F(180mm)、205721F(200mm)。
點焊不鏽鋼:202821(140mm)、203821(160mm)、204821(180mm)、205821(200mm)、206821(220mm)、207821(240mm)、208821(260mm)。
碳鋼鏝刀需要以下步驟:盡快清洗、徹底擦乾、上薄油後存放。
| 步驟 | 動作 | 為什麼重要 |
|---|---|---|
| 1 | 趁砂漿未硬化前清洗 | 碳鋼上乾固的砂漿極難清除且會蝕刻表面 |
| 2 | 特別清潔刀身:柄腳接點 | 焊接接點最難清,殘料留在這裡傷害也最大 |
| 3 | 徹底擦乾 | 碳鋼殘留水分會產生閃鏽 |
| 4 | 塗上薄層防鏽油 | 隔絕水氣,避免裸鋼接觸潮濕 |
| 5 | 乾燥存放,不要塞進潮濕密閉袋 | 密閉潮濕存放是隔夜生鏽的典型原因 |
乾掉的砂漿用塑膠刮板或尼龍刷清除,不要用鋼絲刷或鋼刷輪(會刮傷刀面;不鏽鋼沾上鐵屑也會生鏽)。
碳鋼刀身成本較低,但需要上述那套流程。如果生鏽一再發生,可考慮不鏽鋼替代款 202821–208821,它耐蝕性高、保養負擔低。
由構造直接推出的實務要點:
刀身:柄腳焊道是本構造的載重路徑,也是正確的檢查點。
| 檢查項目 | 正常 | 出現以下狀況即停用 |
|---|---|---|
| 外觀 | 焊線乾淨 | 任何自焊線延伸出去的裂紋 |
| 鬆動 | 手壓時刀身與柄腳無相對位移 | 刀身相對柄腳晃動或位移 |
| 輪廓 | 焊道到刀身過渡平滑 | 焊道處有唇口或段差,指甲刮過會卡 |
| 腐蝕 | 輕微表面氧化 | 焊接區出現點蝕或活性鏽蝕 |
已經開始鬆動或龜裂的接點無法在現場安全修復,請直接更換。

依據歐盟施行的個人資料保護法,我們致力於保護您的個人資料並提供您對個人資料的掌握。
按一下「全部接受」,代表您允許我們置放 Cookie 來提升您在本網站上的使用體驗、協助我們分析網站效能和使用狀況,以及讓我們投放相關聯的行銷內容。您可以在下方管理 Cookie 設定。 按一下「同意」即代表您同意採用目前的設定,更多資訊請瀏覽 隱私權聲明。