產品分類
產品分類
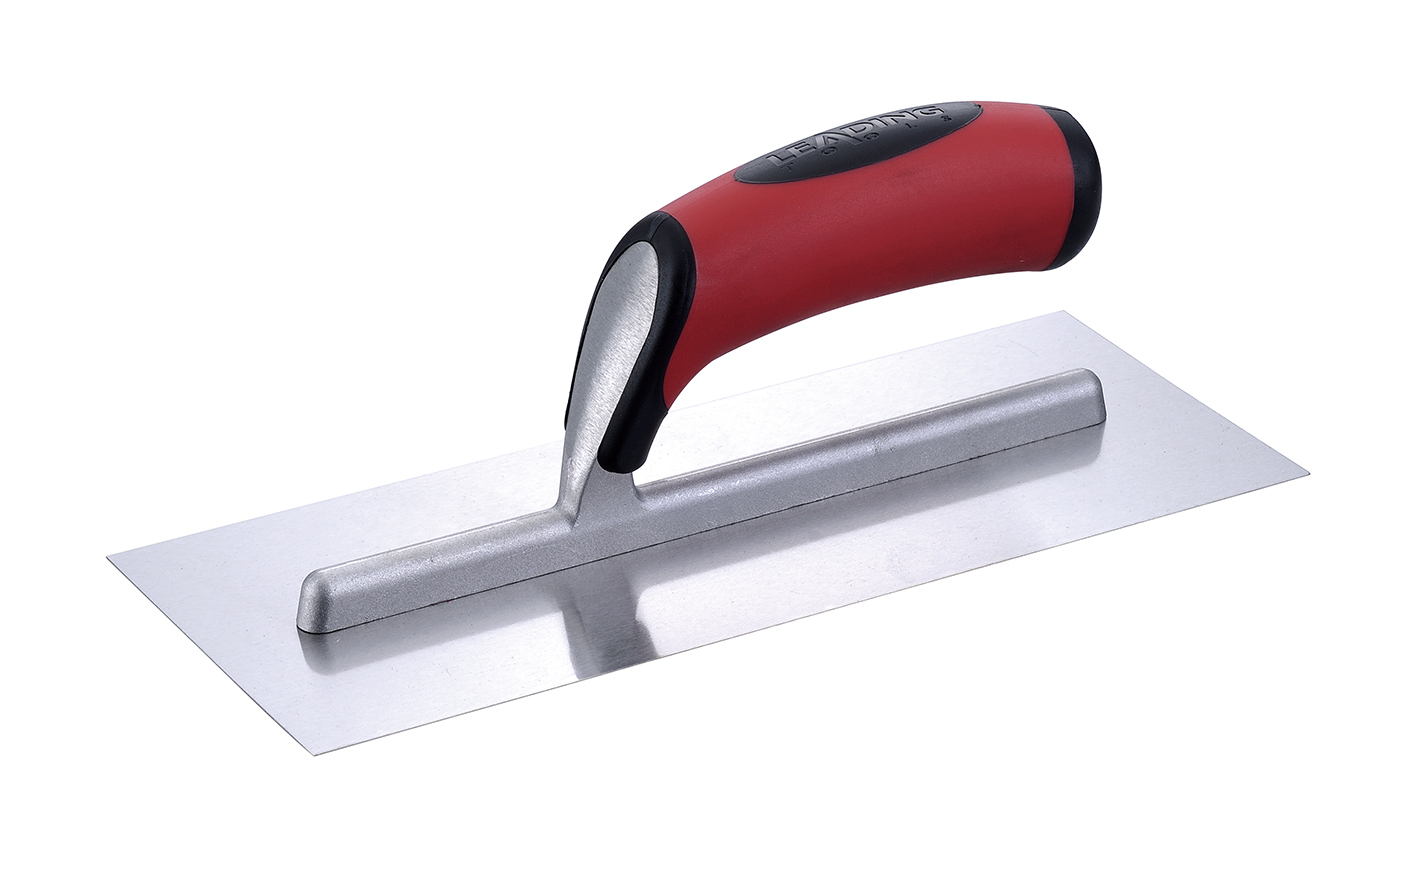
點鉚抹泥鏝刀(Spot Riveted Plaster Trowel)— 料號 631821,刃面 3" × 11"(76 × 279 mm)
本產品是平面矩形鏝刀,用於水泥/石膏粉刷的上料、找平與面層收光。
631821 是本系列中刃面最窄、最短的一款;相同結構共有 15 組料號,刃寬涵蓋 3" 至 4-3/4"、刃長涵蓋 11" 至 18",刃面為不鏽鋼;需碳鋼款請洽業務。
「Spot Riveted(點鉚)」指的是刃面與固定座的接合方式:以點鉚方式接合。固定座材質與接合細節請洽業務。每個料號只對應一種構造與一種刃材。本刃身的齒形版本(U 齒、V 齒、方齒)請見〈齒形鏝刀〉頁,料號是在刃身料號後加兩碼齒形代碼。
一、11" 是最好控制的長度。 11" 刃面最容易貼平牆面,因此是師傅升級到 14" 之前的建議起步尺寸。
631821 又搭配全系列最窄的 3" 刃寬,刃面面積最小、上料後要對抗的吸附力最低,因此適合修補、門窗側邊與天花板作業。
二、點鉚結構。 刃面以點鉚方式與固定座接合;固定座材質與接合細節請洽業務。
三、整個尺寸表都是不鏽鋼刃。 15 個料號皆為不鏽鋼,工班可以統一握把、統一固定座形式、統一尺寸表。對於希望全車工具手感一致的工班,這是實質差異。每個料號只對應一種刃材;偏好以碳鋼做水泥與打底的工班,碳鋼刃請洽業務。
四、修補與補丁作業。 短窄刃面的操控性適合各類修補:
| 工序/情境 | 是否適用 | 原因 |
|---|---|---|
| 上第一道(打底/scratch)層 | 適用 | 平刃正是上料的角色;碳鋼刃請洽業務 |
| 找平/整平第二道(brown)層 | 適用 | 長距離通過整平;兩次通過之間通常搭配長刮尺(darby)或直規做大面找平 |
| 面層/批灰收光 | 適用,建議不鏽鋼 | 不鏽鋼可避免碳鋼刃在淺色面留下鏽痕;收光前先用細砂紙把四角與刃邊磨順 |
| 石灰膏與 NHL 水硬性石灰粉刷 | 適用,只能用不鏽鋼 | 石灰對碳鋼具侵蝕性,鏽轉印會污染表面 |
| 陰陽角、門窗側邊、修補 | 適用,選 3" 或 4" 寬 | 直角與短刃可進入 16"–18" 刃面到不了的位置 |
| 拌料或從桶中舀料 | 不適用 | 這是拌灰鏝刀的工作:圓頭、V 形背 |
| 磁磚黏著劑梳齒鋪設 | 不適用 | 需依磁磚尺寸選擇齒形鏝刀 |
| 極高平滑度的最終拋光 | 建議改用專用收光鏝刀 | 上料與最後拋光是不同工序,分開用不同工具較合適 |
正確握持是有效施作的基礎,也能延長工具壽命:
| 步驟 | 動作 | 說明 |
|---|---|---|
| 1 | 處理基材 | 牆面必須乾淨且潮濕但不積水。基材過乾會太快吸走粉刷料的水分,造成收縮龜裂 |
| 2 | 上料到鏝刀 | 從托灰板刮取已拌好的材料。鏝刀壓低角度,前緣壓入材料讓料捲上刃面;上好料的鏝刀,材料應覆蓋大部分刃面 |
| 3 | 設定施作角度 | 以約 30° 對牆面上料;隨著材料離開刃面,角度逐漸放平 |
| 4 | 攤平通過 | 從牆面下方起筆,以長距離、順暢、彼此重疊的行程帶過;每一條的邊緣要與前一條羽化銜接以免留下稜線,且不可讓刀刃前緣「咬」入材料 |
| 5 | 等待初凝 | 當粉刷料開始變硬:拇指輕壓只留下淺印,第一道通過即完成。每一道之間都要讓材料先變硬再進行下一道 |
| 6 | 收光角度 | 找平與收光階段將刃面角度降到約 5–10°,並以輕壓通過 |
| 工序 | 鏝刀作業 |
|---|---|
| 打底層(scratch) | 以約 30° 上料,趁材料仍可加工時用鏝刀角位刮出水平粗紋供咬合 |
| 找平層(brown/float) | 待打底層變硬後施作;以較長行程整平,兩次通過之間用長刮尺或直規做大面找平 |
| 面層(finish/skim) | 以接近平貼的角度薄塗;多次薄塗優於一次厚塗 |
各層厚度與等待時間依材料廠商規定。
點鉚鏝刀同樣可用於面層施作:
本鏝刀的直角適合以下作業:
作法是將鏝刀略微傾斜,沿護角條或既有粉刷邊緣帶過。
修補作業請優先取用 3" 與 4" 寬度(631821、641821):
天花板補丁: 仰作請用 3" × 11"(631821):全系列最小的刃面可將手臂負荷與伸展距離降到最低。門窗側邊: 用刀刃前緣與直角把材料帶入門窗側邊。
石灰作業需要嚴格的含水管理,且必須使用不鏽鋼刃:
EIFS 工法中,黏著層以齒形鏝刀梳出,之後才用本平刃點鉚鏝刀進行:
Q1:第一把該買 631821(3" × 11")還是 14" 的?
A:修補工班、天花板作業、門窗側邊,以及還在練控刀的人,先買 11",因為它最容易保持貼平。
一般牆面粉刷則以 14" 為常見的通用尺寸。多數工班兩把都帶:631821 做細部與角位,4" × 14"(644821)做大面。
Q2:該買碳鋼還是不鏽鋼?
A:碳鋼刀身成本較低,用後必須擦乾並薄塗工具油,否則會生鏽。不鏽鋼耐蝕性高、保養負擔低,是面層、石灰粉刷與潮濕環境的正確選擇。
若工具會在兩次工程之間閒置,或工班不會確實上油,直接買不鏽鋼。本頁料號為不鏽鋼;每個料號只對應一種刃材,需要碳鋼請洽業務。
Q3:粉刷料黏在刃面上、把牆面的料一起扯下來,問題在哪?
A:四個常見原因,依頻率排序:刃面上有乾掉的殘料,最常見,請用尼龍刷加溫水徹底清除;拌料太乾或太稠;施作角度太陡,上料時降到約 30°、收光時 5–10°;材質選錯,面層與石灰粉刷請改用不鏽鋼。
Q4:「Spot Riveted(點鉚)」是什麼意思?
A:指的是刃面與固定座的接合方式:以點鉚方式接合。固定座材質與接合細節請洽業務。
Q5:下午手就起水泡、很疲勞,可以調整什麼?
A:調整握持:握近掌根,用手指而非整條手臂控制壓力。仰作與天花板改用較窄的寬度(3" 或 4"),定時休息,並保持握把表面乾淨乾燥。軟握把只有在沒被材料糊住時才有防滑作用。
本系列的核心結構特徵是點鉚固定系統:
| 規格項目 | 數值 |
|---|---|
| 料號 | 631821 |
| 刃面寬度 | 3 英吋(76 mm) |
| 刃面長度 | 11 英吋(279 mm) |
| 刃面材質 | 不鏽鋼 |
| 握把 | 軟握把(F21),點鉚固定 |
本系列從細部與修補用的 3 英吋窄幅,一路涵蓋到大面積覆蓋用的 4-3/4 英吋寬幅。
| 寬度 | 料號 | 適用作業 |
|---|---|---|
| 3"(76 mm) | 631821、634821、636821 | 細部作業、修補、補丁、天花板、窄牆、拱形與門窗側邊 |
| 4"(102 mm) | 641821、644821、646821、648821 | 一般牆面粉刷與抹灰,泛用性高的寬度 |
| 4-1/2"(114 mm) | 661821、664821、666821、668821 | 大面積覆蓋,大片平牆上料速度較快 |
| 4-3/4"(121 mm) | 670821、674821、676821、678821 | 覆蓋面積最大;大面積商用工程 |
請注意:3" 寬度只有 11"、14"、16" 三種長度,本系列沒有 3" × 18"。
| 長度 | 適用作業 |
|---|---|
| 11"(279 mm) | 狹窄空間、天花板、門窗側邊與修補;是最容易控制的長度,也是適合新手先練的尺寸 |
| 14"(356 mm) | 常見的通用長度,兼顧覆蓋面積與可控性 |
| 16"(406 mm) | 大面積覆蓋;平整大面上可做長距離順暢通過 |
| 18"(457 mm) | 大型商用牆面,覆蓋同樣面積所需通過次數最少,但對技術要求最高 |
實務原則: 修補、側邊與天花板工班買 11";一般配發尺寸買 14";16"–18" 只給已在做大面積平立面的熟練工班。
本頁料號為不鏽鋼。每個料號只對應一種刃材;需要碳鋼刃請洽業務。下表比較供參考。
| 比較項目 | 碳鋼 | 不鏽鋼 |
|---|---|---|
| 耐腐蝕性 | 較低,放著沒擦乾就會生鏽 | 高,但含氯、海邊或長時間泡水仍可能出現鏽斑 |
| 保養 | 每次濕作業後必須擦乾並上油 | 擦淨即可,不需上油程序 |
| 建議用途 | 打底層、水泥石灰砂漿 | 面層、石灰粉刷、潮濕環境 |
選型建議:
本系列配軟握把(F21)。需要其他握把,請洽業務。
點鉚抹泥鏝刀系列全部 15 組料號。每一種尺寸皆為不鏽鋼刃面,點鉚結構與軟握把相同;需碳鋼款請洽業務。
| 料號 | 刃面寬度 | 刃面長度 | 刃面材質 | 握把 |
|---|---|---|---|---|
| 631821 | 3"(76 mm) | 11"(279 mm) | 不鏽鋼 | 點鉚固定,軟握把 |
| 634821 | 3"(76 mm) | 14"(356 mm) | 不鏽鋼 | 點鉚固定,軟握把 |
| 636821 | 3"(76 mm) | 16"(406 mm) | 不鏽鋼 | 點鉚固定,軟握把 |
| 641821 | 4"(102 mm) | 11"(279 mm) | 不鏽鋼 | 點鉚固定,軟握把 |
| 644821 | 4"(102 mm) | 14"(356 mm) | 不鏽鋼 | 點鉚固定,軟握把 |
| 646821 | 4"(102 mm) | 16"(406 mm) | 不鏽鋼 | 點鉚固定,軟握把 |
| 648821 | 4"(102 mm) | 18"(457 mm) | 不鏽鋼 | 點鉚固定,軟握把 |
| 661821 | 4-1/2"(114 mm) | 11"(279 mm) | 不鏽鋼 | 點鉚固定,軟握把 |
| 664821 | 4-1/2"(114 mm) | 14"(356 mm) | 不鏽鋼 | 點鉚固定,軟握把 |
| 666821 | 4-1/2"(114 mm) | 16"(406 mm) | 不鏽鋼 | 點鉚固定,軟握把 |
| 668821 | 4-1/2"(114 mm) | 18"(457 mm) | 不鏽鋼 | 點鉚固定,軟握把 |
| 670821 | 4-3/4"(121 mm) | 11"(279 mm) | 不鏽鋼 | 點鉚固定,軟握把 |
| 674821 | 4-3/4"(121 mm) | 14"(356 mm) | 不鏽鋼 | 點鉚固定,軟握把 |
| 676821 | 4-3/4"(121 mm) | 16"(406 mm) | 不鏽鋼 | 點鉚固定,軟握把 |
| 678821 | 4-3/4"(121 mm) | 18"(457 mm) | 不鏽鋼 | 點鉚固定,軟握把 |
以上尺寸全數為理全 ART. Nr 標稱規格。英吋為標稱數值,公釐為 1"=25.4 mm 換算後四捨五入至整數。
| 週期 | 項目 |
|---|---|
| 每次作業後 | 清潔、擦乾,碳鋼另需上油 |
| 每週(高頻使用) | 檢查固定座有無晃動;檢查握把與固定座的連接 |
| 每月 | 深度清潔刃面;必要時以細砂紙磨除缺口與毛邊;檢查握把本體是否龜裂 |
| 每季 | 完整固定座檢查;以直規檢查刃面平整度 |
平整度決定這把工具還能不能做出合格面層:
點鉚抹泥鏝刀(Spot Riveted Plaster Trowel)— 料號 631821,刃面 3" × 11"(76 × 279 mm)
本產品是平面矩形鏝刀,用於水泥/石膏粉刷的上料、找平與面層收光。
631821 是本系列中刃面最窄、最短的一款;相同結構共有 15 組料號,刃寬涵蓋 3" 至 4-3/4"、刃長涵蓋 11" 至 18",刃面為不鏽鋼;需碳鋼款請洽業務。
「Spot Riveted(點鉚)」指的是刃面與固定座的接合方式:以點鉚方式接合。固定座材質與接合細節請洽業務。每個料號只對應一種構造與一種刃材。本刃身的齒形版本(U 齒、V 齒、方齒)請見〈齒形鏝刀〉頁,料號是在刃身料號後加兩碼齒形代碼。
一、11" 是最好控制的長度。 11" 刃面最容易貼平牆面,因此是師傅升級到 14" 之前的建議起步尺寸。
631821 又搭配全系列最窄的 3" 刃寬,刃面面積最小、上料後要對抗的吸附力最低,因此適合修補、門窗側邊與天花板作業。
二、點鉚結構。 刃面以點鉚方式與固定座接合;固定座材質與接合細節請洽業務。
三、整個尺寸表都是不鏽鋼刃。 15 個料號皆為不鏽鋼,工班可以統一握把、統一固定座形式、統一尺寸表。對於希望全車工具手感一致的工班,這是實質差異。每個料號只對應一種刃材;偏好以碳鋼做水泥與打底的工班,碳鋼刃請洽業務。
四、修補與補丁作業。 短窄刃面的操控性適合各類修補:
| 工序/情境 | 是否適用 | 原因 |
|---|---|---|
| 上第一道(打底/scratch)層 | 適用 | 平刃正是上料的角色;碳鋼刃請洽業務 |
| 找平/整平第二道(brown)層 | 適用 | 長距離通過整平;兩次通過之間通常搭配長刮尺(darby)或直規做大面找平 |
| 面層/批灰收光 | 適用,建議不鏽鋼 | 不鏽鋼可避免碳鋼刃在淺色面留下鏽痕;收光前先用細砂紙把四角與刃邊磨順 |
| 石灰膏與 NHL 水硬性石灰粉刷 | 適用,只能用不鏽鋼 | 石灰對碳鋼具侵蝕性,鏽轉印會污染表面 |
| 陰陽角、門窗側邊、修補 | 適用,選 3" 或 4" 寬 | 直角與短刃可進入 16"–18" 刃面到不了的位置 |
| 拌料或從桶中舀料 | 不適用 | 這是拌灰鏝刀的工作:圓頭、V 形背 |
| 磁磚黏著劑梳齒鋪設 | 不適用 | 需依磁磚尺寸選擇齒形鏝刀 |
| 極高平滑度的最終拋光 | 建議改用專用收光鏝刀 | 上料與最後拋光是不同工序,分開用不同工具較合適 |
正確握持是有效施作的基礎,也能延長工具壽命:
| 步驟 | 動作 | 說明 |
|---|---|---|
| 1 | 處理基材 | 牆面必須乾淨且潮濕但不積水。基材過乾會太快吸走粉刷料的水分,造成收縮龜裂 |
| 2 | 上料到鏝刀 | 從托灰板刮取已拌好的材料。鏝刀壓低角度,前緣壓入材料讓料捲上刃面;上好料的鏝刀,材料應覆蓋大部分刃面 |
| 3 | 設定施作角度 | 以約 30° 對牆面上料;隨著材料離開刃面,角度逐漸放平 |
| 4 | 攤平通過 | 從牆面下方起筆,以長距離、順暢、彼此重疊的行程帶過;每一條的邊緣要與前一條羽化銜接以免留下稜線,且不可讓刀刃前緣「咬」入材料 |
| 5 | 等待初凝 | 當粉刷料開始變硬:拇指輕壓只留下淺印,第一道通過即完成。每一道之間都要讓材料先變硬再進行下一道 |
| 6 | 收光角度 | 找平與收光階段將刃面角度降到約 5–10°,並以輕壓通過 |
| 工序 | 鏝刀作業 |
|---|---|
| 打底層(scratch) | 以約 30° 上料,趁材料仍可加工時用鏝刀角位刮出水平粗紋供咬合 |
| 找平層(brown/float) | 待打底層變硬後施作;以較長行程整平,兩次通過之間用長刮尺或直規做大面找平 |
| 面層(finish/skim) | 以接近平貼的角度薄塗;多次薄塗優於一次厚塗 |
各層厚度與等待時間依材料廠商規定。
點鉚鏝刀同樣可用於面層施作:
本鏝刀的直角適合以下作業:
作法是將鏝刀略微傾斜,沿護角條或既有粉刷邊緣帶過。
修補作業請優先取用 3" 與 4" 寬度(631821、641821):
天花板補丁: 仰作請用 3" × 11"(631821):全系列最小的刃面可將手臂負荷與伸展距離降到最低。門窗側邊: 用刀刃前緣與直角把材料帶入門窗側邊。
石灰作業需要嚴格的含水管理,且必須使用不鏽鋼刃:
EIFS 工法中,黏著層以齒形鏝刀梳出,之後才用本平刃點鉚鏝刀進行:
Q1:第一把該買 631821(3" × 11")還是 14" 的?
A:修補工班、天花板作業、門窗側邊,以及還在練控刀的人,先買 11",因為它最容易保持貼平。
一般牆面粉刷則以 14" 為常見的通用尺寸。多數工班兩把都帶:631821 做細部與角位,4" × 14"(644821)做大面。
Q2:該買碳鋼還是不鏽鋼?
A:碳鋼刀身成本較低,用後必須擦乾並薄塗工具油,否則會生鏽。不鏽鋼耐蝕性高、保養負擔低,是面層、石灰粉刷與潮濕環境的正確選擇。
若工具會在兩次工程之間閒置,或工班不會確實上油,直接買不鏽鋼。本頁料號為不鏽鋼;每個料號只對應一種刃材,需要碳鋼請洽業務。
Q3:粉刷料黏在刃面上、把牆面的料一起扯下來,問題在哪?
A:四個常見原因,依頻率排序:刃面上有乾掉的殘料,最常見,請用尼龍刷加溫水徹底清除;拌料太乾或太稠;施作角度太陡,上料時降到約 30°、收光時 5–10°;材質選錯,面層與石灰粉刷請改用不鏽鋼。
Q4:「Spot Riveted(點鉚)」是什麼意思?
A:指的是刃面與固定座的接合方式:以點鉚方式接合。固定座材質與接合細節請洽業務。
Q5:下午手就起水泡、很疲勞,可以調整什麼?
A:調整握持:握近掌根,用手指而非整條手臂控制壓力。仰作與天花板改用較窄的寬度(3" 或 4"),定時休息,並保持握把表面乾淨乾燥。軟握把只有在沒被材料糊住時才有防滑作用。
本系列的核心結構特徵是點鉚固定系統:
| 規格項目 | 數值 |
|---|---|
| 料號 | 631821 |
| 刃面寬度 | 3 英吋(76 mm) |
| 刃面長度 | 11 英吋(279 mm) |
| 刃面材質 | 不鏽鋼 |
| 握把 | 軟握把(F21),點鉚固定 |
本系列從細部與修補用的 3 英吋窄幅,一路涵蓋到大面積覆蓋用的 4-3/4 英吋寬幅。
| 寬度 | 料號 | 適用作業 |
|---|---|---|
| 3"(76 mm) | 631821、634821、636821 | 細部作業、修補、補丁、天花板、窄牆、拱形與門窗側邊 |
| 4"(102 mm) | 641821、644821、646821、648821 | 一般牆面粉刷與抹灰,泛用性高的寬度 |
| 4-1/2"(114 mm) | 661821、664821、666821、668821 | 大面積覆蓋,大片平牆上料速度較快 |
| 4-3/4"(121 mm) | 670821、674821、676821、678821 | 覆蓋面積最大;大面積商用工程 |
請注意:3" 寬度只有 11"、14"、16" 三種長度,本系列沒有 3" × 18"。
| 長度 | 適用作業 |
|---|---|
| 11"(279 mm) | 狹窄空間、天花板、門窗側邊與修補;是最容易控制的長度,也是適合新手先練的尺寸 |
| 14"(356 mm) | 常見的通用長度,兼顧覆蓋面積與可控性 |
| 16"(406 mm) | 大面積覆蓋;平整大面上可做長距離順暢通過 |
| 18"(457 mm) | 大型商用牆面,覆蓋同樣面積所需通過次數最少,但對技術要求最高 |
實務原則: 修補、側邊與天花板工班買 11";一般配發尺寸買 14";16"–18" 只給已在做大面積平立面的熟練工班。
本頁料號為不鏽鋼。每個料號只對應一種刃材;需要碳鋼刃請洽業務。下表比較供參考。
| 比較項目 | 碳鋼 | 不鏽鋼 |
|---|---|---|
| 耐腐蝕性 | 較低,放著沒擦乾就會生鏽 | 高,但含氯、海邊或長時間泡水仍可能出現鏽斑 |
| 保養 | 每次濕作業後必須擦乾並上油 | 擦淨即可,不需上油程序 |
| 建議用途 | 打底層、水泥石灰砂漿 | 面層、石灰粉刷、潮濕環境 |
選型建議:
本系列配軟握把(F21)。需要其他握把,請洽業務。
點鉚抹泥鏝刀系列全部 15 組料號。每一種尺寸皆為不鏽鋼刃面,點鉚結構與軟握把相同;需碳鋼款請洽業務。
| 料號 | 刃面寬度 | 刃面長度 | 刃面材質 | 握把 |
|---|---|---|---|---|
| 631821 | 3"(76 mm) | 11"(279 mm) | 不鏽鋼 | 點鉚固定,軟握把 |
| 634821 | 3"(76 mm) | 14"(356 mm) | 不鏽鋼 | 點鉚固定,軟握把 |
| 636821 | 3"(76 mm) | 16"(406 mm) | 不鏽鋼 | 點鉚固定,軟握把 |
| 641821 | 4"(102 mm) | 11"(279 mm) | 不鏽鋼 | 點鉚固定,軟握把 |
| 644821 | 4"(102 mm) | 14"(356 mm) | 不鏽鋼 | 點鉚固定,軟握把 |
| 646821 | 4"(102 mm) | 16"(406 mm) | 不鏽鋼 | 點鉚固定,軟握把 |
| 648821 | 4"(102 mm) | 18"(457 mm) | 不鏽鋼 | 點鉚固定,軟握把 |
| 661821 | 4-1/2"(114 mm) | 11"(279 mm) | 不鏽鋼 | 點鉚固定,軟握把 |
| 664821 | 4-1/2"(114 mm) | 14"(356 mm) | 不鏽鋼 | 點鉚固定,軟握把 |
| 666821 | 4-1/2"(114 mm) | 16"(406 mm) | 不鏽鋼 | 點鉚固定,軟握把 |
| 668821 | 4-1/2"(114 mm) | 18"(457 mm) | 不鏽鋼 | 點鉚固定,軟握把 |
| 670821 | 4-3/4"(121 mm) | 11"(279 mm) | 不鏽鋼 | 點鉚固定,軟握把 |
| 674821 | 4-3/4"(121 mm) | 14"(356 mm) | 不鏽鋼 | 點鉚固定,軟握把 |
| 676821 | 4-3/4"(121 mm) | 16"(406 mm) | 不鏽鋼 | 點鉚固定,軟握把 |
| 678821 | 4-3/4"(121 mm) | 18"(457 mm) | 不鏽鋼 | 點鉚固定,軟握把 |
以上尺寸全數為理全 ART. Nr 標稱規格。英吋為標稱數值,公釐為 1"=25.4 mm 換算後四捨五入至整數。
| 週期 | 項目 |
|---|---|
| 每次作業後 | 清潔、擦乾,碳鋼另需上油 |
| 每週(高頻使用) | 檢查固定座有無晃動;檢查握把與固定座的連接 |
| 每月 | 深度清潔刃面;必要時以細砂紙磨除缺口與毛邊;檢查握把本體是否龜裂 |
| 每季 | 完整固定座檢查;以直規檢查刃面平整度 |
平整度決定這把工具還能不能做出合格面層:

依據歐盟施行的個人資料保護法,我們致力於保護您的個人資料並提供您對個人資料的掌握。
按一下「全部接受」,代表您允許我們置放 Cookie 來提升您在本網站上的使用體驗、協助我們分析網站效能和使用狀況,以及讓我們投放相關聯的行銷內容。您可以在下方管理 Cookie 設定。 按一下「同意」即代表您同意採用目前的設定,更多資訊請瀏覽 隱私權聲明。